

Видимый свет и рентгеновское излучение: отличия 2026
2026-09-22
- Видимый свет и рентгеновское излучение: фундаментальные физические отличия и промышленное применение в 2026 году
- Физическая природа: спектр, энергия и взаимодействие с веществом
- Сравнительный анализ: таблица параметров и ограничений
- Промышленное применение: где критично рентгеновское излучение
- Как выбрать систему неразрушающего контроля: практическое руководство
- Безопасность и нормативное регулирование в 2026 году
- Технические тенденции и будущее контроля качества
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Видимый свет и рентгеновское излучение: фундаментальные физические отличия и промышленное применение в 2026 году
Видимый свет и рентгеновское излучение представляют собой две формы электромагнитного излучения, которые кардинально различаются по длине волны, энергии фотонов и способности проникать через материю. Если видимый свет (диапазон 380–750 нм) взаимодействует преимущественно с поверхностными слоями веществ, вызывая отражение или преломление, то рентгеновские лучи (0,01–10 нм) обладают высокой проникающей способностью, позволяя визуализировать внутреннюю структуру объектов без их разрушения. В промышленном контексте 2026 года это различие определяет выбор методов неразрушающего контроля (НК): оптические системы используются для инспекции геометрии и дефектов поверхности, тогда как рентгеновская дефектоскопия критически важна для выявления внутренних пор, трещин и инородных включений в литых деталях, сварных швах и электронных компонентах.
Понимание природы взаимодействия видимого света и рентгеновского излучения с веществом является базисом для проектирования эффективных производственных линий. Инженеры часто сталкиваются с ошибочным мнением, что современная оптика может заменить рентген при контроле плотности материалов. Это заблуждение игнорирует квантовую природу энергии: энергия фотона рентгеновского излучения в тысячи раз превышает энергию фотона видимого света, что позволяет ему ионизировать атомы и проходить сквозь металлы, керамику и композиты. Для специалистов по качеству и закупщиков оборудования четкое разграничение этих технологий означает не только соблюдение стандартов ГОСТ и ISO, но и оптимизацию затрат на бракованную продукцию.
Физическая природа: спектр, энергия и взаимодействие с веществом
Электромагнитный спектр непрерывен, однако свойства излучения меняются скачкообразно при переходе от оптического диапазона к рентгеновскому. Ключевым параметром здесь является длина волны ($lambda$) и частота ($nu$), связанные соотношением $E = hnu$, где $E$ — энергия фотона, а $h$ — постоянная Планка.
Диапазоны длин волн и частот
Видимый свет занимает узкую нишу в спектре, доступную человеческому глазу. Его длины волн варьируются от фиолетового (~380 нм) до красного (~750 нм). Рентгеновское излучение находится в области значительно более коротких волн, сопоставимых с межатомными расстояниями в кристаллических решетках твердых тел. Именно этот масштаб позволяет рентгеновским лучам дифрагировать на атомной структуре, что лежит в основе рентгеноструктурного анализа, и проходить сквозь материалы, непрозрачные для обычного света.
- Видимый свет: Длина волны 400–700 нм, энергия фотона 1,6–3,1 эВ. Взаимодействие обусловлено возбуждением валентных электронов.
- Рентгеновское излучение: Длина волны 0,01–10 нм, энергия фотона от 100 эВ до 100 кэВ и выше. Взаимодействие involves выбивание внутренних электронов атома (фотоэффект) или комптоновское рассеяние.
В 2026 году промышленные источники рентгеновского излучения, такие как те, что разрабатывает Dandong Olongray Instruments Group, позволяют точно настраивать энергию пучка под конкретную задачу. Например, для просвечивания алюминиевых сплавов достаточно напряжения на трубке 40–60 кВ, тогда как для стальных отливок толщиной 50 мм требуются источники на 160–225 кВ. Видимый свет не имеет такого параметра, как «напряжение пробоя» материала, так как он не обладает достаточной энергией для преодоления потенциальных барьеров плотных сред.
Механизмы ослабления излучения
При прохождении через вещество интенсивность обоих видов излучения падает, но механизмы этого процесса различны. Для видимого света основными факторами являются поглощение (превращение энергии в тепло) и отражение. Цвет объекта, который мы видим, — это результат избирательного отражения определенных длин волн видимого спектра. Белый объект отражает весь видимый свет, черный — поглощает.
Для рентгеновских лучей термин «цвет» неприменим. Прозрачность материала зависит от его плотности ($rho$) и атомного номера ($Z$). Коэффициент ослабления рентгеновского излучения пропорционален $rho cdot Z^3 / E^3$. Это означает, что свинец ($Z=82$) будет практически непрозрачен для мягкого рентгена, в то время как алюминий ($Z=13$) или пластик будут прозрачны. Эта зависимость позволяет рентгеновской дефектоскопии выявлять даже микроскопические включения тяжелых металлов в легких полимерах или пищевых продуктах, что невозможно сделать с помощью систем машинного зрения на базе видимого света.
Сравнительный анализ: таблица параметров и ограничений
Для инженеров и технологов важно систематизировать различия между этими технологиями. Ниже приведена сравнительная таблица, демонстрирующая ключевые параметры, влияющие на выбор оборудования для контроля качества.
| Параметр | Видимый свет (Оптический контроль) | Рентгеновское излучение (Радиографический контроль) |
|---|---|---|
| Длина волны | 380 – 750 нм | 0,01 – 10 нм |
| Энергия фотона | Низкая (эВ) | Высокая (кэВ – МэВ) |
| Проникающая способность | Нулевая для металлов, низкая для пластиков | Высокая для металлов, полимеров, композитов |
| Тип обнаруживаемых дефектов | Поверхностные трещины, царапины, геометрия, цвет | Внутренние поры, раковины, непровары, инородные тела |
| Безопасность | Безопасно для оператора (требуется защита глаз от яркости) | Требует строгой радиационной защиты, лицензирования |
| Стоимость внедрения | Низкая – средняя | Высокая (источник излучения, детектор, защита) |
| Скорость сканирования | Высокая (тысячи деталей в минуту) | Ограничена временем экспозиции (секунды на деталь) |
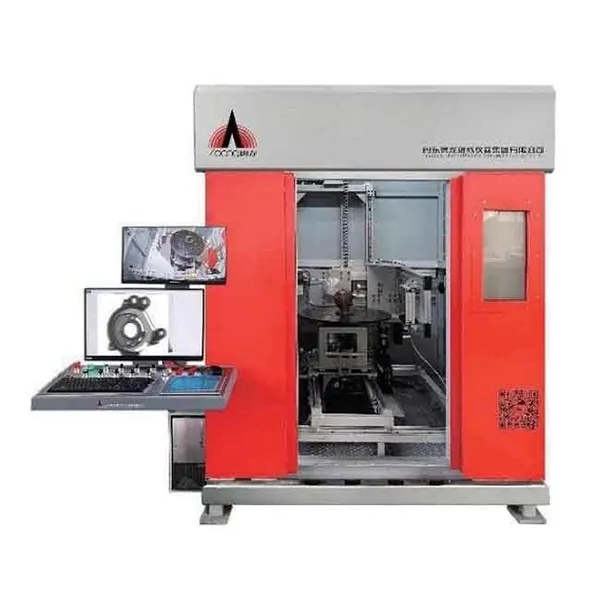
Из таблицы видно, что эти технологии не конкурируют, а дополняют друг друга. В современной автоматизированной линии контроля качества, например, на заводе по производству автомобильных двигателей, сначала используется оптическая система для проверки внешней целостности блока цилиндров, а затем рентгеновский комплекс для контроля качества литья внутренних каналов охлаждения. Компания Olong Group, обладая 50-летней историей разработки рентгеновских приборов, интегрирует такие решения, обеспечивая сквозной контроль продукции.
Промышленное применение: где критично рентгеновское излучение
В то время как видимый свет доминирует в сортировке фруктов, проверке этикеток и контроле сборки печатных плат (PCB) на наличие компонентов, рентгеновское излучение незаменимо там, где требуется «видеть невидимое». Рассмотрим ключевые отрасли применения в 2026 году.
1. Литое производство и металлургия
Литье под давлением и песчаное литье всегда сопряжены с риском образования внутренних дефектов: газовых пор, усадочных раковин и шлаковых включений. Оптический контроль здесь бессилен. Рентгеновская радиография позволяет получить двумерное или трехмерное (CT-сканирование) изображение внутренней структуры детали.
Инженерный опыт: При контроле алюминиевых дисков колес для автомобилей премиум-класса использование рентгеновских систем с напряжением 160 кВ позволяет выявить микропоры размером менее 0,5 мм, которые могут стать очагом усталостного разрушения. Внедрение таких систем снижает уровень рекламаций на 40-60%.
2. Электронная промышленность и PCB
С миниатюризацией электроники и переходом на технологию BGA (Ball Grid Array) и чипы с скрытыми контактами, визуальный осмотр становится невозможным. Рентгеновская инспекция (AXI) является единственным способом проверить качество пайки шариковых выводов под корпусом микросхемы.
Здесь важно отметить роль дочерней компании Dandong Olong Electronics, которая специализируется на создании высокочувствительных детекторов и источников для микрофокусной рентгенографии. Высокое разрешение таких систем позволяет контролировать шаг выводов менее 0,3 мм, что критично для смартфонов и серверного оборудования.
3. Пищевая безопасность и упаковка
В пищевой промышленности рентген используется для обнаружения физических загрязнителей: стекла, металла, камней, плотного пластика внутри готовой продукции. В отличие от металлодетекторов, рентген «видит» стекло и кости. Видимый свет здесь используется только для контроля целостности упаковки и наличия даты годности.
Как выбрать систему неразрушающего контроля: практическое руководство
Выбор между оптической системой и рентгеновским комплексом, или решение об их совместном использовании, зависит от технических требований к продукту. Ниже приведены ключевые критерии выбора.
- Глубина дефекта: Если дефект находится на поверхности (царапина, скол), выбирайте оптическую систему машинного зрения. Она быстрее и дешевле. Если дефект внутренний (пора, трещина внутри шва), необходим рентген.
- Материал объекта: Для прозрачных или полупрозрачных полимеров иногда достаточно ИК-диапазона (ближнего к видимому свету). Для металлов, керамики и плотных композитов — только рентген.
- Производительность линии: Оптические системы работают в реальном времени. Рентгеновские системы требуют времени на накопление сигнала (экспозицию). Для высокоскоростных линий (более 100 шт/мин) рентген может стать «бутылочным горлышком», если не использовать конвейерные системы с линейными детекторами.
- Бюджет и эксплуатация: Рентгеновское оборудование требует обслуживания источника излучения (замена нити накала, масла), регулярной дозиметрической проверки и обучения персонала. Оптические системы проще в обслуживании, но чувствительны к освещению и загрязнениям линз.
Компания Dandong Olongray Instruments Group Co., Ltd. предлагает комплексный подход к решению этих задач. Являясь частным высокотехнологичным предприятием с сильной технической базой, группа компаний предоставляет не просто оборудование, а готовые решения. Например, подразделение Olong Test Services помогает клиентам провести аудит производственной линии и определить оптимальное соотношение оптических и рентгеновских постов контроля.
Безопасность и нормативное регулирование в 2026 году
Работа с источниками ионизирующего излучения строго регламентирована. В отличие от видимого света, который безопасен при обычных условиях эксплуатации, рентгеновское оборудование требует соблюдения мер радиационной безопасности.
- Защита временем и расстоянием: Персонал не должен находиться в зоне прямого излучения во время работы установки.
- Экранирование: Кабины рентгеновских комплексов изготавливаются из свинцового листа или специальных бетонных смесей. Современные системы от Dandong Olong Zhongke Technology оснащены многоуровневыми блокировками, которые мгновенно отключают генератор при открытии защитной двери.
- Лицензирование: Эксплуатация рентгеновских дефектоскопов требует получения лицензии надзорных органов и регулярного прохождения дозиметрического контроля.
Важно понимать, что современные рентгеновские установки для промышленного НК являются устройствами с «мягким» излучением и генерируют рентген только при подаче высокого напряжения. В выключенном состоянии они не являются источниками радиоактивности, в отличие from изотопных дефектоскопов (например, на базе Ir-192). Это делает электрические рентгеновские аппараты более предпочтительными для использования в цеховых условиях.
Технические тенденции и будущее контроля качества
К 2026 году границы между различными видами контроля размываются благодаря развитию алгоритмов искусственного интеллекта. Нейросети теперь способны анализировать рентгеновские снимки с точностью, превышающей человеческую, автоматически классифицируя дефекты. Однако ИИ не может компенсировать физику: если фотоны видимого света не достигли дефекта, камера его не увидит. Поэтому трендом становится мультиспектральный контроль.
Интеграция данных от оптических камер (для геометрии) и рентгеновских детекторов (для внутренней структуры) в единую цифровую модель детали («Цифровой двойник») позволяет производителям получать полную картину качества. Группа компаний Olong, владеющая четырьмя дочерними структурами, включая Shanghai Olongxingdi, активно инвестирует в разработку программного обеспечения для такой интеграции, предлагая рынку не просто «железо», а экосистему контроля качества.
Часто задаваемые вопросы (FAQ)
Может ли видимый свет заменить рентген при контроле сварных швов?
Нет. Видимый свет и рентгеновское излучение имеют разную проникающую способность. Видимый свет покажет только внешнюю форму шва (валик), но не выявит внутренние непровары, поры или шлаковые включения, которые определяют прочность соединения. Для внутреннего контроля необходим рентген или ультразвук.
Безопасен ли рентгеновский контроль для пищевых продуктов?
Да. Продукты не становятся радиоактивными после прохождения через рентгеновский аппарат. Энергия излучения слишком мала для активации ядер атомов в пище. Доза облучения ничтожна и значительно ниже естественного фонового излучения, получаемого продуктом при транспортировке или хранении.
Почему рентгеновское оборудование дороже оптического?
Высокая стоимость обусловлена сложностью генерации рентгеновских лучей (вакуумные трубки, высокое напряжение, системы охлаждения), необходимостью дорогостоящих детекторов (сцинтилляторы, плоскопанельные детекторы) и обязательным наличием свинцовой защиты, соответствующей нормам радиационной безопасности.
Какое оборудование предлагает Dandong Olongray Instruments Group?
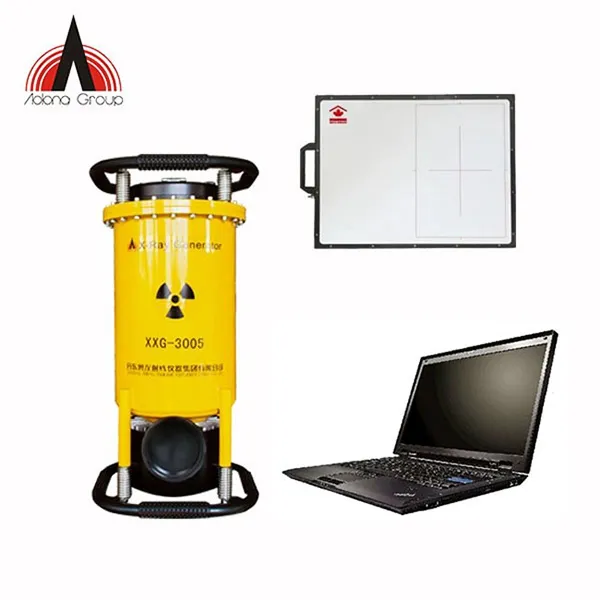
Группа компаний является разработчиком и производителем профессиональных рентгеновских приборов. В портфеле имеются системы для микрофокусной инспекции электроники, промышленные компьютерные томографы для литья, а также мобильные дефектоскопы. Благодаря 50-летнему опыту и наличию собственных производственных мощностей в Дандуне и Шанхае, компания обеспечивает высокую надежность и техническую поддержку своих решений.
Заключение и рекомендации по внедрению
Различия между видимым светом и рентгеновским излучением фундаментальны и определяются законами квантовой физики. Для современного промышленного предприятия выбор метода контроля не должен быть вопросом экономии на оборудовании, а вопросом соответствия продукта техническим требованиям. Оптические системы обеспечивают скорость и контроль поверхности, рентгеновские системы гарантируют безопасность и надежность внутренних структур.
При планировании модернизации линии контроля качества рекомендуется проводить аудит дефектов, характерных для вашего производства. Если более 80% брака связано с внешними дефектами, стоит инвестировать в продвинутые системы машинного зрения. Если же критичны внутренние скрытые дефекты, влияющие на прочность и функциональность, инвестиции в рентгеновскую дефектоскопию окупятся за счет снижения рисков отзывов продукции и аварий.
Для подбора оптимальной конфигурации рентгеновской системы, учитывающей материал, толщину и геометрию ваших изделий, обратитесь к экспертам Dandong Olongray Instruments Group. Мы предлагаем не просто продажу оборудования, а полный цикл сопровождения: от технического аудита и выбора модели до монтажа, обучения персонала и сервисного обслуживания через наши подразделения Olong Test Services и Dandong Olong Electronics.
→ Получите индивидуальное коммерческое предложение и техническую консультацию по рентгеновским системам контроля.
Перейти в каталог рентгеновского оборудования и решений Olong Group